


Language

صفحه اصلی / اخبار / اخبار صنعت / مهر و موم القایی حرارتی در بسته بندی دارویی: فرآیند، درپوش و کنترل کیفیت
مهر و موم القایی حرارتی در بسته بندی دارویی: فرآیند، درپوش و کنترل کیفیت
2026.10.02
یک خط پرکننده با 200 ویال در دقیقه به طور ناگهانی متوقف می شود. هر درپوش در دسته آخر دارای یک لایه فویل شل است و آزمایش نشتی ناموفق است. مقصر به ندرت خود کلاهک است. نه بار از ده بار، فرآیند مهر و موم القایی حرارتی از تنظیم خارج می شود. آب بندی القایی حرارتی یک کاربرد گرمایی ساده نیست. از یک میدان الکترومغناطیسی برای تولید گرما در داخل کلاهک استفاده می کند، یک لایه پلیمری را ذوب می کند و یک لایه فویل آلومینیومی را به لبه ظرف می چسباند. هنگامی که قدرت میدان، زمان ماندن یا گشتاور کلاهک از بین میرود، مهر و موم بیصدا از کار میافتد. این مقاله توضیح میدهد که آببندی القایی چگونه کار میکند، کجا اشتباه میکند، و چگونه درپوشها و آسترهایی را انتخاب کنید که با خط پرکننده شما مطابقت داشته باشند.
نحوه عملکرد آب بندی القایی حرارتی
سر آب بندی القایی حاوی سیم پیچی است که جریان متناوب فرکانس بالا را حمل می کند. این یک میدان مغناطیسی ایجاد می کند. هنگامی که یک ظرف درپوش از زیر سر عبور می کند، میدان جریان های گردابی را در پوشش فویل آلومینیومی داخل درپوش ایجاد می کند. فویل در چند میلی ثانیه گرم می شود. یک پوشش پلیمری روی فویل ذوب می شود و به لبه ظرف می چسبد. پس از خروج ظرف از زمین، پلیمر تحت فشار درپوش سرد می شود و یک مهر و موم هرمتیک را تشکیل می دهد.
این فرآیند با آب بندی حرارتی هدایتی متفاوت است. آب بندی رسانایی از صفحات یا غلتک های گرم شده استفاده می کند که درپوش یا ظرف را لمس می کنند. این گرما را از بیرون به داخل منتقل می کند. آب بندی القایی فقط فویل را گرم می کند، بنابراین درپوش و محصول خنک تر می مانند. برای بیولوژیک ها، واکسن ها و آنتی بیوتیک های حساس به حرارت، این تفاوت از دارو محافظت می کند. همچنین خطر تغییر شکل کلاهک و فساد محصول را کاهش می دهد.
پارامترهای معمول آب بندی القایی برای خطوط دارویی شامل فرکانس 20 تا 100 کیلوهرتز، توان خروجی 1 تا 6 کیلو وات و زمان ماندن 0.5 تا 3 ثانیه است. گشتاور درپوش معمولاً بین 15 تا 25 اینچ پوند برای ویال های 20 میلی متری و 20 تا 35 اینچ پوند برای بسته های 28 میلی متری یا بزرگتر است. تحمل مثبت یا منفی 2 اینچ پوند معمول است. ضخامت فویل لاینر بین 0.5 تا 1.5 میلی متر است. هر ترکیب ظرف، درپوش و لاینر نیاز به اعتبارسنجی خاص خود دارد.
پارامترهای بحرانی و نقاط شکست
آب بندی القایی زمانی که یک یا چند پارامتر به خارج از پنجره تایید شده حرکت می کند با شکست مواجه می شود. جدول زیر پارامترهای رایج، محدودههای معمولی و نقصهایی را که در هنگام جابجایی ظاهر میشوند، فهرست میکند.
| پارامتر | محدوده معمولی | حالت شکست اگر خارج از محدوده باشد |
|---|---|---|
| توان خروجی | 1 تا 6 کیلو وات | قدرت کم باعث مهر و موم ضعیف یا ناقص می شود. با قدرت بالا آستر را زبر می کند یا درپوش را تاب می دهد. |
| زمان سکونت | 0.5 تا 3 ثانیه | ماندگاری کوتاه پلیمر را ذوب نشده باقی می گذارد. ماندگاری طولانی فویل را بیش از حد گرم می کند و به محصول آسیب می رساند. |
| گشتاور درپوش | 15 تا 35 اینچ پوند | گشتاور کم اجازه می دهد تا کلاهک در حین گرم شدن بلند شود. گشتاور بالا کلاهک را تغییر شکل داده و آستر را خرد می کند. |
| ضخامت فویل لاینر | 0.5 تا 1.5 میلی متر | فویل نازک خیلی سریع گرم می شود. فویل ضخیم به قدرت بیشتری نیاز دارد و ممکن است به طور یکنواخت به هم نچسبد. |
| زمان خنک شدن | 1 تا 5 ثانیه | خنک شدن کوتاه اجازه می دهد تا مهر و موم قبل از اینکه گیر کند جابجا شود. خنک کننده طولانی بدون فایده خط را کند می کند. |
از دیگر عیوب می توان به چسبیدن فویل در داخل درپوش، نشتی آب بند و شل شدن درپوش ها پس از آب بندی اشاره کرد. فویل گیر کرده در درپوش معمولاً به این معنی است که موم یا چسب آستر با دمای فرآیند ناسازگار است. نشتی اغلب از لب ظروف آلوده یا آستر نامرتب ناشی می شود. شل شدن کلاهک ها می تواند ناشی از گشتاور کم استفاده یا عقب افتادن درپوش در حین خنک شدن باشد.
هر دسته را با حداقل سه روش تست کنید. آزمایش نفوذ رنگ نشت کانال را نشان می دهد. تست پوسیدگی خلاء، یکپارچگی بسته شدن ظرف را اندازه گیری می کند. تست لایه برداری استحکام باند بین فویل و ظرف را بررسی می کند. برای محصولات استریل، آزمایش فشار ترکیدگی لایه دیگری از اطمینان را اضافه می کند. نتایج را مستند کنید و آنها را با سوابق دسته ای نگهداری کنید.
درپوش ها و آسترها را با ظرف خود مطابقت دهید
درپوش و آستر باید با پایان ظرف، سرعت خط پر کردن و فرمول دارو مطابقت داشته باشد. ویالهای تزریق معمولاً از درپوشهای آلومینیومی 20 یا 13 میلیمتری با دهانههای کششی یا پارگی استفاده میکنند. یک کلاه کشی به پرستاران این امکان را می دهد که ویال را بدون ابزار باز کنند، که در اورژانس ها و بخش های مراقبت های ویژه اهمیت دارد. روکش فویل داخل آن باید صاف در مقابل لبه ویال قرار گیرد. هر شیب مسیر نشتی ایجاد می کند.
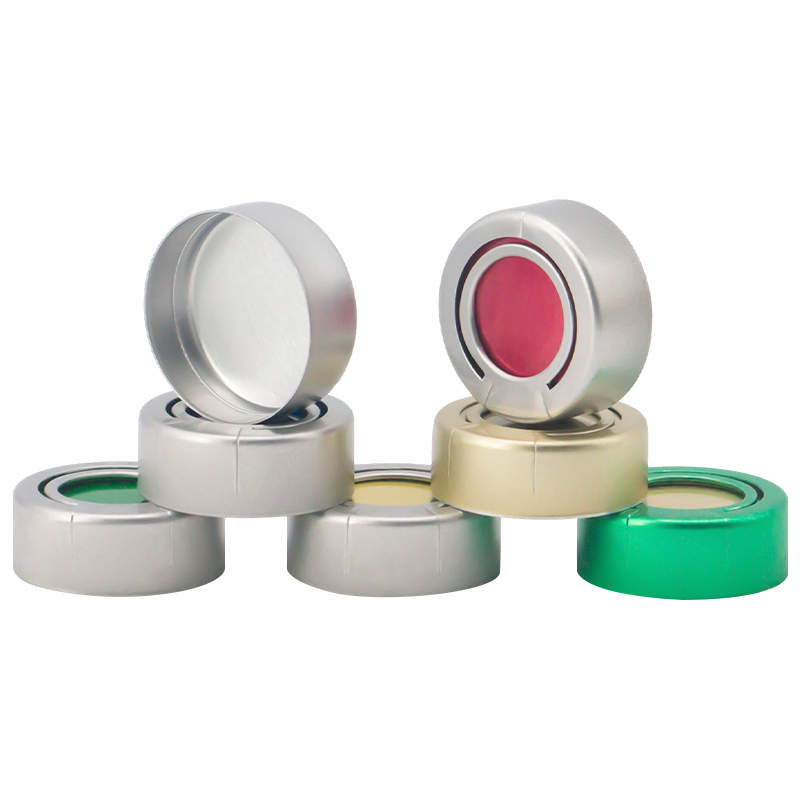 درپوش حلقه آلومینیومی یک مهر و موم آلومینیومی بدون دستکاری که برای ویال های تزریق طراحی شده است. دارای یک حلقه کشش یکپارچه است که با کشیده شدن، کل درپوش آلومینیومی را به طور تمیز از روی شیشه جدا می کند. مشاهده محصول →
بطری های تزریق بزرگتر و سنگین تر هستند. آنها به کلاه هایی نیاز دارند که در طول اتوکلاو و حمل و نقل ایمن باقی بمانند. کلاهک های آلومینیومی پلاستیکی نوع پل، یک پوسته آلومینیومی را با یک رویه پلاستیکی ترکیب می کنند. ساختار پل یک چسبندگی قوی و یک دهانه تمیز می دهد. این درپوش ها با آب بندی القایی به خوبی کار می کنند زیرا رویه پلاستیکی با میدان مغناطیسی تداخلی ندارد. آستر به پایان بطری شیشه ای یا پلاستیکی می چسبد.
 نوع پل درپوش آلومینیومی پلاستیکی یک درپوش مخصوص آب بندی که برای بطری های تزریقی طراحی شده است که از یک درپوش آلومینیومی نوع پل و یک درپوش پلاستیکی تشکیل شده است. مشاهده محصول →
بطری های مایع خوراکی اغلب از درپوش های پیچی استفاده می کنند. پس از شکستن مهر و موم القایی، یک کلاهک پیچی یک بسته قابل آب بندی مجدد ایجاد می کند. آستر باید به گردن بطری بچسبد بدون اینکه باقی بماند. برای شربت های کودکان و آماده سازی سرفه، یک مهر و موم محکم از تبخیر و آلودگی جلوگیری می کند. گشتاور کلاهک باید به اندازه کافی زیاد باشد تا لاینر را در جای خود نگه دارد اما به اندازه کافی کم باشد تا بیمار باز شود.
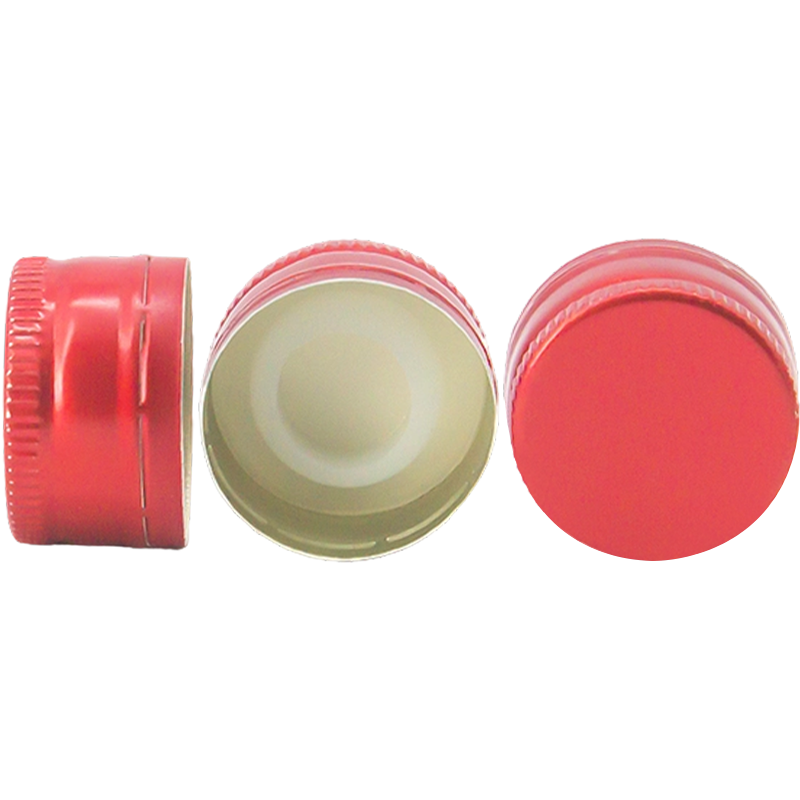 درپوش پیچ آلومینیومی یک محلول آب بندی مقرون به صرفه و بادوام که برای بطری های مایع خوراکی طراحی شده است. که از یک تکه آلومینیوم ساخته شده است، با چین دادن روی ربات، یک نخ امن را تشکیل می دهد. مشاهده محصول →
درپوشهای Euro PP و سایر دربهای پلاستیکی از آببندی القایی نیز پشتیبانی میکنند که دارای پوشش فویل باشند. اطمینان حاصل کنید که مواد درپوش می تواند گرمای ایجاد شده در فویل را تحمل کند. برخی از پلاستیک ها در دمای آب بندی نرم یا تغییر شکل می دهند. همیشه نمونه های لاینر را درخواست کنید و آزمایشی را با محصول واقعی خود اجرا کنید.
برای تفکیک دقیق انواع کلاهک، به ما مراجعه کنید راهنمای کامل درپوش های آلومینیومی برای ویال های دارویی .
کنترل کیفیت و انتظارات نظارتی
بسته بندی دارویی تحت قوانین سختگیرانه قرار می گیرد. در ایالات متحده، سازمان غذا و دارو انتظار دارد بسته شدن ظروف یکپارچگی برای محصولات استریل باشد. در اروپا، ضمیمه 1 دستورالعمل های عملکرد خوب تولید، تولید استریل را پوشش می دهد. هر دو چارچوب نیاز به اعتبار مستند فرآیند مهر و موم کردن دارند. این به معنای روش های مکتوب برای راه اندازی، بهره برداری و نظارت بر سیلر القایی است.
تامین کننده کلاهک نیز نقش دارد. کلاهک ها باید در یک محیط کنترل شده تولید شوند. Jiangsu Changjiang Lids Co., Ltd. اتاق های تمیز درجه C به علاوه A را اداره می کند و از الزامات GMP و ISO 9001 پیروی می کند. این شرکت کلاهک آلومینیومی، کلاهک آلومینیومی پلاستیکی و کلاهک یورو پی پی با ظرفیت سالانه 3 میلیارد کلاه آلومینیومی و 800 میلیون کلاه پلی پروپیلن تولید می کند. این قابلیت ها از سطح پاکیزگی و قابلیت ردیابی مورد نیاز خریداران دارویی پشتیبانی می کند.
هنگامی که یک تامین کننده درپوش را ممیزی می کنید، برای هر لات درخواست گواهی تجزیه و تحلیل کنید. تأیید کنید که مواد لاینر مطابق با استانداردهای زیست سازگاری کلاس VI USP یا معادل آن است. بررسی کنید که تامین کننده مهر القایی را با ظرف خاص شما تأیید کند. اعتبار سنجی مهر و موم عمومی کافی نیست. پایان ظرف، گشتاور درپوش و سرعت خط همگی نتیجه را تغییر می دهند.
ملاحظات تدارکات و کاهش ریسک
خرید درپوش برای آب بندی القایی یک مقایسه قیمت ساده نیست. یک سقف کمهزینه ممکن است کسری از یک سنت را در هر واحد صرفهجویی کند، اما یک مهر و موم ناموفق میتواند هزاران نفر در دستههای رد شده هزینه داشته باشد. قبل از ثبت سفارش، این عوامل را در نظر بگیرید.
- نمونه های لاینر را درخواست کنید و یک آزمایش خطی را در سه تنظیمات مختلف گشتاور اجرا کنید.
- پنجره آب بندی القایی توصیه شده برای پایان ظرف خود را بخواهید.
- حداقل مقدار سفارش و زمان تحویل را برای هر دو درپوش و آستر تأیید کنید.
- بررسی کنید که آیا تامین کننده سفارشی سازی OEM را برای رنگ کلاه، لوگو یا نوع آستر ارائه می دهد.
- طبقه بندی اتاق تمیز و گواهینامه های کیفیت تامین کننده را بررسی کنید.
- مهر و موم را پس از حمل و نقل شبیه سازی شده و پیری سریع آزمایش کنید.
ذخیره سازی نیز مهم است. کلاه ها و آسترها باید تا زمان استفاده در کیسه های مهر و موم شده باقی بمانند. رطوبت می تواند بر لایه های موم و پلیمر تأثیر بگذارد. گرد و غبار روی آستر مانع از چسبندگی یکنواخت می شود. یک منطقه کنترل شده در نزدیکی خط پرکن تنظیم کنید و اپراتورها را برای کار با کلاه ها با دستکش تمیز آموزش دهید.
با تیم ما تماس بگیرید برای بحث در مورد الزامات آب بندی خود و درخواست نمونه. ما می توانیم به شما کمک کنیم کلاه و آستر مناسب را با خط پرکننده و محصول خود مطابقت دهید.
آب بندی القایی حرارتی یک سیستم است نه یک جزء. سر آب بندی، درپوش، آستر، ظرف و خط پرکننده همگی با هم تعامل دارند. درپوش کامل با گشتاور اشتباه نشت می کند. یک گشتاور کامل با لاینر اشتباه زغال میکند یا نمیتواند باند شود. با یک پنجره پارامتر معتبر شروع کنید، هر دسته را آزمایش کنید، و از عرضهکنندهای انتخاب کنید که نیازهای دارویی را درک میکند. این رویکرد از محصول شما، بیماران و برنامه تولید شما محافظت می کند.
اخبار
-
یک بطری پر از سوسپانسیون خوراکی از خط خارج میشود، درب آن توسط مشتری پیچ میشود و دیسک فویل به جای روی لبه بطری، درون درپوش گیر میکند. هیچ مهر و موم، هیچ شواهد دستکاری وجود ...
READ MORE -
یک ویال واکسن از خط پرکننده خارج می شود، با کامیون حرکت می کند و با یک لایه نازک مایع روی شانه اش می رسد. درپوش محکم است، اما مهر و موم داخلی هرگز چسبانده نشده است. آب بندی ا...
READ MORE -
یک خط پرکننده با 200 ویال در دقیقه به طور ناگهانی متوقف می شود. هر درپوش در دسته آخر دارای یک لایه فویل شل است و آزمایش نشتی ناموفق است. مقصر به ندرت خود کلاهک است. نه بار از...
READ MORE -
یک بطری HDPE پر شده از خط پرکننده خارج میشود و درپوشی که مطابق با مشخصات گشتاور شده است. از زیر یک سیلر القایی عبور می کند و چند ثانیه بعد فویل داخل درپوش باید به لبه بطری ب...
READ MORE
محصولات مرتبط
-

یک محلول ذخیره سازی مایع بادوام و قابل حمل که برای حمل و نقل و جابجایی ایمن سیالات غیر خطرناک تا نیمه خطرناک طراحی شده است. مهار ایمن، ریختن آسان و عملکرد قابل اعتماد در محیط های صنعتی و بالینی را ...
مشاهده بیشتر -

مهر و موم استاندارد و اقتصادی آلومینیومی که برای ویال های تزریقی طراحی شده است. سوراخ مرکزی به درپوش لاستیکی اجازه می دهد تا برای نفوذ سوزن در معرض دید قرار گیرد، و یک مهر و موم چین ایمن را فراهم م...
مشاهده بیشتر -

یک کلاه پلی پروپیلن استاندارد کششی که برای بطری های تزریق و محلول طراحی شده است. این راه حل آشکار از دستکاری، بسته شدن قابل اعتماد را تضمین می کند و یک حلقه کشش یکپارچه برای دسترسی ایمن و بدون ابزا...
مشاهده بیشتر -

یک محلول آب بندی قابل اعتماد و بدون دستکاری که برای ویال های تزریق استاندارد طراحی شده است. این یکپارچگی مهر و موم ظرف و دسترسی ایمن سوزن برای داروهای مایع را تضمین می کند. یک جزء آب بندی حرفه ا...
مشاهده بیشتر -

یک مهر و موم آلومینیومی بدون دستکاری که برای ویال های تزریق طراحی شده است. دارای یک حلقه کشش یکپارچه است که با کشیده شدن، کل درپوش آلومینیومی را به طور تمیز از گردن ویال جدا می کند و درپوش لاستیکی ...
مشاهده بیشتر -

یک محلول آب بندی قابل اعتماد و بدون دستکاری که برای بطری های تزریق استاندارد طراحی شده است. این یکپارچگی مهر و موم ظرف و دسترسی ایمن سوزن برای داروهای مایع را تضمین می کند. این دارای یک قسمت پلا...
مشاهده بیشتر
-
تماس بگیرید
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 شماره 1 جاده مینگژو، پارک صنعتی یوفانگ، شهر یانگ ژونگ، ژنجیانگ، جیانگ سو، چین
اطلاعات ارائه شده در این وب سایت فقط برای استفاده در کشورها و حوزه های قضایی خارج از جمهوری خلق چین در نظر گرفته شده است.
-
محصول
درپوش های آلومینیومی پلاستیکی درپوش های آلومینیومی کلاه های یورو پی پی ظروف PP برای لنزهای تماسی با مهر و موم فویل آویز پلاستیکی برای بطری تزریق جری کن پلاستیکی -
واتس اپ
کریس

-
وی چت
لیلیان

حق چاپ © 2025 Jiangsu Changjiang Lids Co., Ltd. تمامی حقوق محفوظ است.
تولید کننده بسته بندی دارویی OEM
تامین کننده کلاهک دارویی
