


Language

صفحه اصلی / اخبار / اخبار صنعت / آسترهای القای حرارت برای بطری های دارویی: انتخاب و آب بندی
آسترهای القای حرارت برای بطری های دارویی: انتخاب و آب بندی
2026.10.01
یک بطری HDPE پر شده از خط پرکننده خارج میشود و درپوشی که مطابق با مشخصات گشتاور شده است. از زیر یک سیلر القایی عبور می کند و چند ثانیه بعد فویل داخل درپوش باید به لبه بطری بچسبد. اگر تنظیمات آستر، درپوش یا سیلر اشتباه باشد، بسته ممکن است خوب به نظر برسد اما در تست نشتی شکست بخورد. بنابراین یک لاینر القای حرارت یک دیسک فویل عمومی نیست. این بخشی از یک سیستم مهر و موم شده است که شامل درپوش، پوشش گردن ظرف، سیلر القایی و بررسی کیفیت است. این راهنما توضیح می دهد که لاینر چه کاری انجام می دهد، چگونه آن را انتخاب می کند، در کجا مهر و موم خراب می شود، و چه چیزی را قبل از تولید باید تأیید کرد.
آستر القای حرارت چیست و شامل چه مواردی است
آستر القایی گرما یک مهر و موم چند لایه است که درون یک کلاه قرار می گیرد. هنگامی که ظرف درپوش دار از یک میدان القایی عبور می کند، لایه فویل آلومینیومی توسط جریان های گردابی گرم می شود. حرارت یک لایه مهر و موم حرارتی پلیمری را در سمت ظرف ذوب می کند. فشار از درپوش، لایه نرم شده را در برابر لبه بطری نگه می دارد. پس از سرد شدن، فویل به ظرف چسبیده باقی می ماند و یک غشای مهر و موم شده را تشکیل می دهد.
| لایه | مواد مشترک | عملکرد اولیه | چه چیزی را تأیید کنید |
|---|---|---|---|
| فویل | فویل آلومینیومی | گرما تولید می کند و رطوبت و مانع اکسیژن را فراهم می کند | ضخامت، هدایت، سوراخ ها، درجه |
| مهر و موم حرارتی | پوشش پلیمری یا مخلوط موم | وقتی گرم می شود به لبه ظرف می چسبد | سازگاری با HDPE، PP، PET، شیشه؛ استحکام مهر و موم |
| پشتیبان گیری | مقوا، فوم، PET، خمیر کاغذ | از لاینر در درپوش پشتیبانی می کند و فشرده سازی را کنترل می کند | ضخامت، چگالی، پشت فنری، تناسب کلاهک |
نحوه عملکرد آب بندی القایی حرارتی
آب بندی القایی یک فرآیند غیر تماسی است. سیم پیچ سیلر یک میدان الکترومغناطیسی متناوب ایجاد می کند. فویل آلومینیومی در آستر گرم می شود و لایه مهر و موم حرارتی ذوب می شود. گشتاور درپوش و بار بالای ظرف فشار را برای اتصال ایجاد می کند. پس از خروج ظرف از سیم پیچ، مهر و موم خنک و محکم می شود.
چهار متغیر نتیجه را کنترل می کنند:
- قدرت: خیلی کم باعث ضعیف شدن مهر و موم می شود. خیلی زیاد آسترها را می سوزاند یا کلاهک ها را تار می کند.
- زمان ماندن: سرعت خط زمان نوردهی را تغییر می دهد، بنابراین دستور العمل 60 بطری در دقیقه ممکن است در 120 شکست بخورد.
- فشار و گشتاور: گشتاور کم کانال ها را ایجاد می کند. گشتاور بیش از حد درپوش را مخدوش می کند.
- خنک کننده: باند باید قبل از دست زدن یا برچسب زدن تنظیم شود.
تنظیمات را با ظرف، درپوش، آستر، محصول و سرعت خط واقعی ایجاد کنید. تنظیم کپی شده از اندازه بطری دیگر تنها یک نقطه شروع است.
چرا بسته بندی دارویی از آسترهای القای حرارتی استفاده می کند؟
در بسته بندی تنظیم شده، لاینر چندین عملکرد را به طور همزمان پشتیبانی می کند:
- شواهد دستکاری: مهر و موم فویل چسبانده شده نشان می دهد که ظرف باز نشده است.
- جلوگیری از نشت: خطر فرار مایع در حین حمل و نقل را کاهش می دهد.
- رطوبت و سد اکسیژن: فویل به محافظت از داروهای حساس کمک می کند.
- کنترل آلودگی: غشاء ورود میکروبی را محدود می کند.
- حفاظت از سرقت: مهر و موم شکسته قابل مشاهده است.
این مزایا برای ویالهای تزریق، بطریهای تزریق، بطریهای واکسن، مایعات خوراکی و معرفهای تشخیصی اهمیت دارند. آستر جایگزین یک کلاهک خوب یا فرآیند پر کردن معتبر نمی شود، اما برای یکپارچگی بسته شدن ظرف بسیار مهم است. به عنوان مثال، یک سیستم بسته شدن ویال که استفاده می کند درپوش های پلاستیکی آلومینیومی برای ویال ها باید به عنوان یک واحد کامل بررسی شود، نه به عنوان بخش های جداگانه.
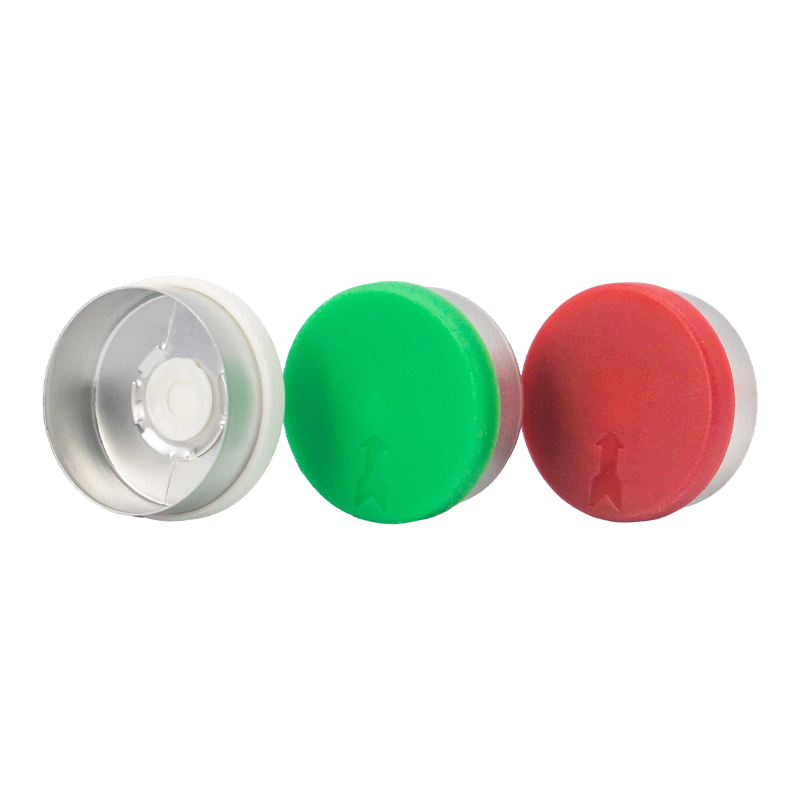 فروش عمده سرپوش آلومینیومی پلاستیکی ویال و بطری واکسن تزریقی درب ویال کامپوزیتی با پوسته آلومینیومی، درج پلاستیکی و درپوش لاستیکی، طراحی شده برای محافظت از مواد تزریقی. تولید شده در اتاق های تمیز GMP با تولید درپوش آلومینیومی پلاستیکی در مقیاس بزرگ. مشاهده محصول →
انتخاب آستر مناسب برای ظرف و درپوش شما
با ظرف شروع کنید، نه از کاتالوگ آستر. پوشش گردن، مواد و وضعیت سطح تعیین می کند که کدام لایه مهر و موم حرارتی به هم متصل شود. آستر برای HDPE ممکن است به طور قابل اعتماد به PP، PET، شیشه یا لبه پوشش داده شده مهر و موم نشود. مواد درپوش، عمق جیب آستر، طراحی رزوه و گشتاور نیز بر فشار در مهر و موم تأثیر می گذارد.
این موارد را قبل از درخواست نمونه بررسی کنید:
- مواد ظرف و طراحی پایان گردن، از جمله قطر، نخ، و صافی لب.
- نوع درپوش و ابعاد جیب آستری.
- دمای پر کردن و اینکه آیا محصول داغ پر شده است، یا یخ زده است.
- روش استریل کردن، مانند اتیلن اکسید، گاما یا اتوکلاو.
- سرعت خط هدف، مدل سیلر و محدوده قدرت.
- استحکام آب بندی مورد نیاز، میزان نشت و عملکرد مانع.
یک پوشش فوم ممکن است تغییرات درپوش بیشتری را تحمل کند. پشت مقوا ممکن است مهر و موم محکم تری بدهد. پشتی اشتباه می تواند از درپوش بیفتد یا بعد از آب بندی بچسبد. برای ظروف تزریق، درپوش های Euro PP با طرح های کششی یا دو پورت را می توان با آسترهای سازگار جفت کرد، اما پنجره مهر و موم باید تأیید شود.
 درب حلقه ای یورو PP برای بطری های تزریق و محلول کلاهک های پلی پروپیلنی با حلقه های کششی یکپارچه برای دسترسی بدون ابزار به بطری های تزریق و محلول. آسترهای سازگار و پارامترهای آب بندی باید برای کاربرد تأیید شوند. مشاهده محصول →
حالت های رایج شکست و نحوه تشخیص آنها
بیشتر عیوب آب بندی القایی ناشی از عدم تطابق یا رانش است، نه یک آستر بد. جدول علائم رایج را با علل احتمالی و بررسی های اولیه ترسیم می کند.
| علامت | علت احتمالی | اولین چک ها |
|---|---|---|
| مهر و موم ضعیف یا جزئی | قدرت کم، زمان ماندن کوتاه، گشتاور کلاهک کم، یا لبه آلوده | خروجی سیلر، سرعت خط، گشتاور کلاهک و وضعیت لبه را بررسی کنید |
| فویل stuck in cap | گرمای بیش از حد، لایه آزادسازی اشتباه، یا فشرده سازی بیش از حد درپوش | کاهش قدرت یا زمان ماندن؛ ساخت آستر و عمق درپوش را بررسی کنید |
| آستر سوخته یا تغییر رنگ داده است | قدرت خیلی زیاد، سیم پیچ خیلی نزدیک، یا دوبار عبور از سیلر | اندازه گیری فاصله سیم پیچ؛ تأیید کنید کانتینرها یک بار با سرعت صحیح عبور می کنند |
| نشت پس از آب بندی | کانال زیر فویل، گردن بیضی شکل، یا لب آسیب دیده | پایان گردن، مرکز آستر و ناحیه مهر و موم را با آزمایش رنگ یا خلاء بررسی کنید |
| اعوجاج کلاهک | گرمای بیش از حد یا دیواره درپوش نازک | رزین درپوش، ضخامت دیواره و زمان خنک شدن را بررسی کنید |
قدرت را به تنهایی تنظیم نکنید. گرما، زمان، فشار و سرمایش با هم تعامل دارند. تغییر در تامین کننده کلاهک یا قطعه آستری می تواند پنجره را تغییر دهد. سوابق تنظیمات سیلر، گشتاور کلاهک، تعداد لاینر و نتایج آزمایش را نگه دارید تا بتوان ردیابی رانش را انجام داد.
تنظیم و اعتبار سنجی فرآیند آب بندی
با یک آزمایش کنترل شده با استفاده از ظرف تولید، درپوش، آستر، محصول و سرعت خط شروع کنید. توان کم، متوسط و زیاد را تست کنید و زمان ماندگاری را امتحان کنید. الگوی باند را برای یک حلقه یکنواخت بدون علائم سوختگی یا کانال بررسی کنید.
اعتبارسنجی باید شامل موارد زیر باشد:
- تست لایه برداری یا ترکیدگی مهر و موم
- تست نفوذ رنگ یا نشت پوسیدگی خلاء.
- بازرسی بصری برای پوشش فویل، چین و چروک و آسیب کلاهک.
- تست گشتاور پس از آب بندی و حمل و نقل شبیه سازی شده.
- پایداری یا شبیه سازی حمل و نقل در صورت لزوم.
در طول تولید، قدرت سیلر، سرعت خط، گشتاور درپوش و کیفیت آب بندی را در فواصل زمانی مشخص بررسی کنید. دستور العمل های جداگانه برای هر اندازه بطری نگه دارید.
تامین کننده و بررسی کیفیت
تامینکننده لاینر باید مشخصات مواد، دادههای لایه مهر و موم حرارتی، اطلاعات مهاجرت یا سازگاری زیستی در صورت لزوم، قابلیت ردیابی تعداد زیادی و پنجرههای آب بندی توصیه شده را ارائه دهد. برای بسته بندی دارویی، تولید اتاق تمیز و یک سیستم کیفیت مستند خطر را کاهش می دهد. ISO 9001 و تراز GMP سیگنال های عملی هستند که تامین کننده بازارهای تنظیم شده را درک می کند.
Jiangsu Changjiang Lids Co., Ltd. از سال 2000 بسته بندی دارویی تولید می کند و اتاق تمیز C A را اداره می کند. طیف آن شامل درپوش های آلومینیومی، درپوش های پلاستیکی آلومینیومی، درپوش های Euro PP، و درب های مخصوص ویال های تزریق، بطری های تزریق و مایعات خوراکی است. ظرفیت سالانه آن 3 میلیارد کلاه پلاستیکی آلومینیومی و آلومینیومی و 800 میلیون کلاهک پلی پروپیلن با سیستم های GMP و ISO 9001 است. از آنجا که آستر، درپوش و گردن بطری باید با هم کار کنند، این تجربه تولید درپوش مرتبط است. شما می توانید درخواست نمونه یا بررسی لاینر برای تایید تناسب قبل از تولید
بپرسید که چگونه قسمت های لاینر کنترل می شوند و تغییرات در تامین کنندگان فویل یا فیلم چگونه مدیریت می شوند. یک پوشش حرارتی جدید می تواند عملکرد آب بندی را تغییر دهد، حتی زمانی که درپوش تمام شده یکسان به نظر می رسد.
نکات کلیدی برای انتخاب لاینر القایی گرما
- آستر را به عنوان بخشی از یک سیستم بسته شدن کامل با درپوش، ظرف، سیلر و فرآیند رفتار کنید.
- لایه مهر و موم حرارتی را با مواد ظرف و روش استریل کردن مطابقت دهید.
- قدرت، زمان ماندن، فشار، گشتاور و سرمایش را به صورت یک پنجره کنترل کنید.
- با تست های نشتی و استحکام مهر و موم اعتبار سنجی کنید، سپس بر تولید نظارت کنید.
- با تأمینکنندهای کار کنید که مواد، قابلیت ردیابی و کنترلهای اتاق تمیز را مستند میکند.
یک لاینر القای حرارت ساده به نظر می رسد، اما از محصول از خط پرکننده به بیمار محافظت می کند. نیاز را تعریف کنید، سیستم واقعی را آزمایش کنید، و فرآیند را تحت کنترل نگه دارید.
اخبار
-
یک بطری پر از سوسپانسیون خوراکی از خط خارج میشود، درب آن توسط مشتری پیچ میشود و دیسک فویل به جای روی لبه بطری، درون درپوش گیر میکند. هیچ مهر و موم، هیچ شواهد دستکاری وجود ...
READ MORE -
یک ویال واکسن از خط پرکننده خارج می شود، با کامیون حرکت می کند و با یک لایه نازک مایع روی شانه اش می رسد. درپوش محکم است، اما مهر و موم داخلی هرگز چسبانده نشده است. آب بندی ا...
READ MORE -
یک خط پرکننده با 200 ویال در دقیقه به طور ناگهانی متوقف می شود. هر درپوش در دسته آخر دارای یک لایه فویل شل است و آزمایش نشتی ناموفق است. مقصر به ندرت خود کلاهک است. نه بار از...
READ MORE -
یک بطری HDPE پر شده از خط پرکننده خارج میشود و درپوشی که مطابق با مشخصات گشتاور شده است. از زیر یک سیلر القایی عبور می کند و چند ثانیه بعد فویل داخل درپوش باید به لبه بطری ب...
READ MORE
محصولات مرتبط
-

یک محلول ذخیره سازی مایع بادوام و قابل حمل که برای حمل و نقل و جابجایی ایمن سیالات غیر خطرناک تا نیمه خطرناک طراحی شده است. مهار ایمن، ریختن آسان و عملکرد قابل اعتماد در محیط های صنعتی و بالینی را ...
مشاهده بیشتر -

مهر و موم استاندارد و اقتصادی آلومینیومی که برای ویال های تزریقی طراحی شده است. سوراخ مرکزی به درپوش لاستیکی اجازه می دهد تا برای نفوذ سوزن در معرض دید قرار گیرد، و یک مهر و موم چین ایمن را فراهم م...
مشاهده بیشتر -

یک کلاه پلی پروپیلن استاندارد کششی که برای بطری های تزریق و محلول طراحی شده است. این راه حل آشکار از دستکاری، بسته شدن قابل اعتماد را تضمین می کند و یک حلقه کشش یکپارچه برای دسترسی ایمن و بدون ابزا...
مشاهده بیشتر -

یک محلول آب بندی قابل اعتماد و بدون دستکاری که برای ویال های تزریق استاندارد طراحی شده است. این یکپارچگی مهر و موم ظرف و دسترسی ایمن سوزن برای داروهای مایع را تضمین می کند. یک جزء آب بندی حرفه ا...
مشاهده بیشتر -

یک مهر و موم آلومینیومی بدون دستکاری که برای ویال های تزریق طراحی شده است. دارای یک حلقه کشش یکپارچه است که با کشیده شدن، کل درپوش آلومینیومی را به طور تمیز از گردن ویال جدا می کند و درپوش لاستیکی ...
مشاهده بیشتر -

یک محلول آب بندی قابل اعتماد و بدون دستکاری که برای بطری های تزریق استاندارد طراحی شده است. این یکپارچگی مهر و موم ظرف و دسترسی ایمن سوزن برای داروهای مایع را تضمین می کند. این دارای یک قسمت پلا...
مشاهده بیشتر
-
تماس بگیرید
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 شماره 1 جاده مینگژو، پارک صنعتی یوفانگ، شهر یانگ ژونگ، ژنجیانگ، جیانگ سو، چین
اطلاعات ارائه شده در این وب سایت فقط برای استفاده در کشورها و حوزه های قضایی خارج از جمهوری خلق چین در نظر گرفته شده است.
-
محصول
درپوش های آلومینیومی پلاستیکی درپوش های آلومینیومی کلاه های یورو پی پی ظروف PP برای لنزهای تماسی با مهر و موم فویل آویز پلاستیکی برای بطری تزریق جری کن پلاستیکی -
واتس اپ
کریس

-
وی چت
لیلیان

حق چاپ © 2025 Jiangsu Changjiang Lids Co., Ltd. تمامی حقوق محفوظ است.
تولید کننده بسته بندی دارویی OEM
تامین کننده کلاهک دارویی
